So funktioniert das Schmelzschichtverfahren
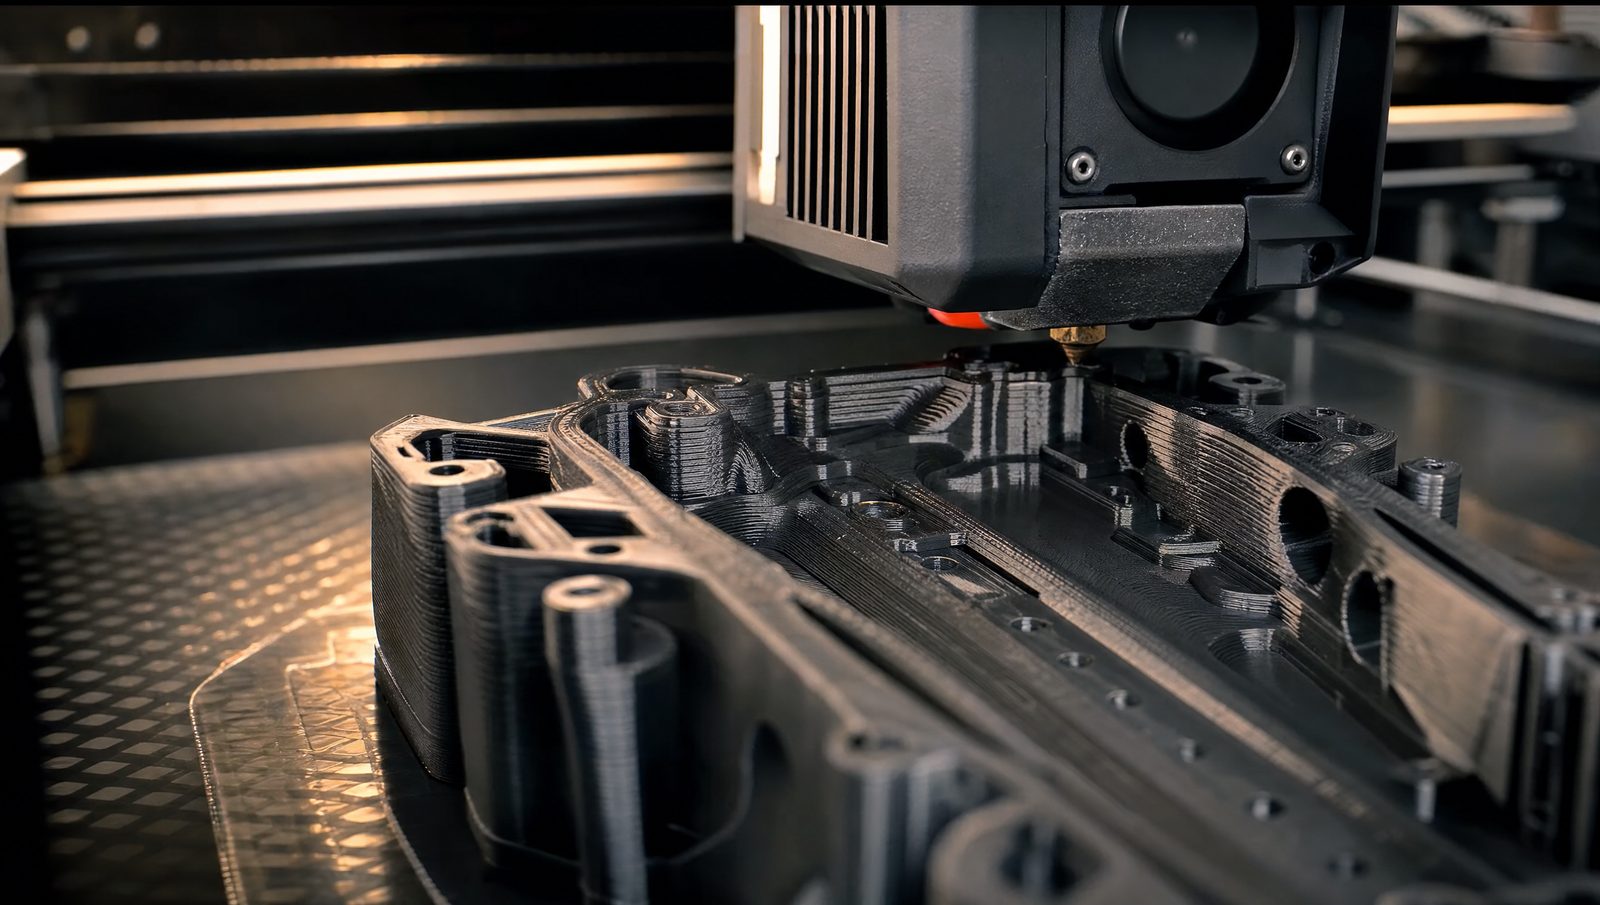
Ein Kunststoffstrang wird aufgeschmolzen, durch eine Düse gedrückt und Bahn für Bahn zu einer Schicht gelegt. Ist die Schicht fertig, senkt sich die Plattform um eine Schichtstärke, und die nächste folgt. Überhänge, die flacher als etwa 45° zur Bauebene liegen, brauchen Stützstrukturen, die nach dem Druck entfernt werden. Das Verfahren ist das robusteste und am weitesten verbreitete unter den additiven Verfahren, und von unseren dreien das einzige, mit dem wir Hochleistungskunststoffe wie PEEK und ULTEM verarbeiten.
Zwei Dinge unterscheiden industriellen FDM-Druck von einem Bürodrucker: ein beheizter Bauraum, der Verzug und Schichtablösung bei technischen Kunststoffen verhindert, und Parametersätze, die je Werkstoff einmal freigegeben und danach nicht mehr verändert werden. Beides gehört bei uns zum Standard, siehe Unser Anspruch.
Wofür wir FDM einsetzen
- Betriebsmittel und Montagevorrichtungen: Aufnahmen, Lehren, Anschläge, Schutzabdeckungen, in Tagen statt Wochen. Mehr dazu unter Vorrichtungen und Betriebsmittel.
- Greiferbacken aus PA6-CF oder PA12-CF, mit Passmaßen zur Aufnahme und Gewindeeinsätzen, siehe Greiferbacken aus dem 3D-Druck.
- Großbauteile bis 400 mm Kantenlänge in einem Stück, etwa Gehäuse, Abdeckungen und Luftführungen; Kantenlängen über 400 mm auf Anfrage.
- Funktionsprototypen, die belastet, verschraubt und im Einsatz getestet werden.
- Ersatzteile für Anlagen, für die es keinen Lieferanten mehr gibt, siehe Ersatzteile für Altanlagen.
- Hochtemperaturbauteile und Metallersatz aus ULTEM, PEEK und PPS-CF.
Werkstoffe für den FDM-Druck
Wir führen vier Klassen. Welche für Ihr Bauteil passt, ergibt sich aus Temperatur, Belastung, Medienkontakt und Maßhaltigkeit; im Angebot schlagen wir den Werkstoff vor und begründen ihn.
| Klasse | Werkstoffe | Wann |
|---|---|---|
| Standard | PLA, PETG, PETG-ESD, ABS, ASA, PP | Vorrichtungen, Gehäuse, Muster; ASA für den Einsatz im Freien, PETG-ESD für elektronische Fertigung |
| Technisch | PC, PP-CF, PA6-GF, PA6-CF, PA12-CF | steife, formstabile Teile unter Last: Greifer, Halter, Adapter; die Faserverstärkung bringt Steifigkeit und geringen Verzug |
| Hochleistung | PPS-CF, ULTEM 9085, ULTEM 1010, PEEK, PEEK-CF | Dauergebrauch bis 250 °C, chemikalienbeständig, sterilisierbar, flammhemmend; siehe PEEK und ULTEM |
| Elastomer | TPU 95A | Schonbacken, Dämpfer, Dichtlippen, Griffzonen |
Alle Kennwerte, die wir nennen, sind Richtwerte aus den Datenblättern der Hersteller und gelten in der Schichtebene. Verbindliche Werte nennen wir bauteilbezogen im Angebot, bezogen auf die eingesetzte Charge. Die vollständige Liste mit Zugfestigkeit, Wärmeformbeständigkeit und Dauergebrauchstemperatur steht in der Materialübersicht.
Maßhaltigkeit und Oberfläche
Ohne besondere Vereinbarung fertigen wir mit einer Allgemeintoleranz von ± 0,5 % des Nennmaßes, mindestens ± 0,5 mm. Gedruckte Bohrungen fallen tendenziell kleiner aus als das Nennmaß; unter 2 mm Durchmesser werden sie nur angedeutet und nachträglich aufgebohrt. Passmaße und Passflächen arbeiten wir auf Wunsch spanend nach, das ist im Angebot gesondert ausgewiesen. Was genau erreichbar ist und woran die Streuung hängt, erklärt Toleranzen im 3D-Druck.
Die Oberfläche zeigt Schichtlinien; auf Flächen unter etwa 20° zur Bauebene werden sie zu deutlichen Stufen, an Stützstellen bleibt die Fläche rauer. Wo das stört, helfen Glasperlstrahlen, Gleitschleifen, Grundieren und Lackieren nach RAL. Die Festigkeit ist richtungsabhängig: In Aufbaurichtung liegt sie deutlich unter der Festigkeit in der Schichtebene. Deshalb fragen wir bei belasteten Teilen nach der kritischen Lastrichtung und richten das Bauteil danach aus.
Konstruktionshinweise für FDM
- Wandstärke mindestens 1,0 mm, tragende Wände und Wände mit Gewindeeinsätzen ab 1,5 mm; gleichmäßige Wandstärken verringern Verzug.
- Überhänge flacher als etwa 45° und freie Brücken über etwa 5 mm brauchen Stützen; Sichtflächen deshalb nach oben oder senkrecht legen.
- Liegende Bohrungen werden durch die Schichtstufen leicht unrund und etwas kleiner; 0,1 bis 0,75 mm größer auslegen oder stehend drucken.
- Gedruckte Gewinde nur für grobe, wenig belastete Verbindungen; für alles andere Gewindeeinsätze, Wandstärke um den Einsatz mindestens 2 mm.
- Bauteile über etwa 180 mm Kantenlänge oder mit dünnen, flächigen Bereichen können verziehen; wir sprechen das im Angebot an.
Die vollständigen Regeln mit allen Werten finden Sie unter Wandstärken und Konstruktionsregeln und in der Fertigungsrichtlinie.
Wiederholteile mit FDM
Ein Bauteil, das Sie später noch einmal bestellen, soll dem ersten gleichen. Deshalb frieren wir den Parametersatz mit Ihrer Freigabe ein und hinterlegen zu jedem Auftrag Materialcharge, Anlage und Parameter. Die Nachlieferung entsteht aus denselben Daten auf derselben Anlage. Geändert wird erst, wenn Sie es freigeben; jede Änderung halten wir mit Datum und Grund fest. Ein Maßprotokoll zu den in der Zeichnung gekennzeichneten Maßen erhalten Sie auf Wunsch. Wie wir das organisieren, steht unter Serienfertigung ohne Werkzeug.
Ablauf und Angebot
Als 3D-Druck-Dienstleister für FDM brauchen wir von Ihnen STEP, STL, 3MF oder IGES, bei Bedarf mit einer Zeichnung als PDF oder DXF für Toleranzen, Gewinde und Oberflächen. Wir bewerten Geometrie, Wandstärken und Aufbaurichtung, schlagen Werkstoff und Verfahren vor und nennen in der Regel innerhalb eines Werktages Preis und Termin. Gefertigt wird in der Regel ab fünf Werktagen nach Freigabe. Eine Geheimhaltungsvereinbarung unterzeichnen wir auf Wunsch vor der ersten Datenübermittlung.