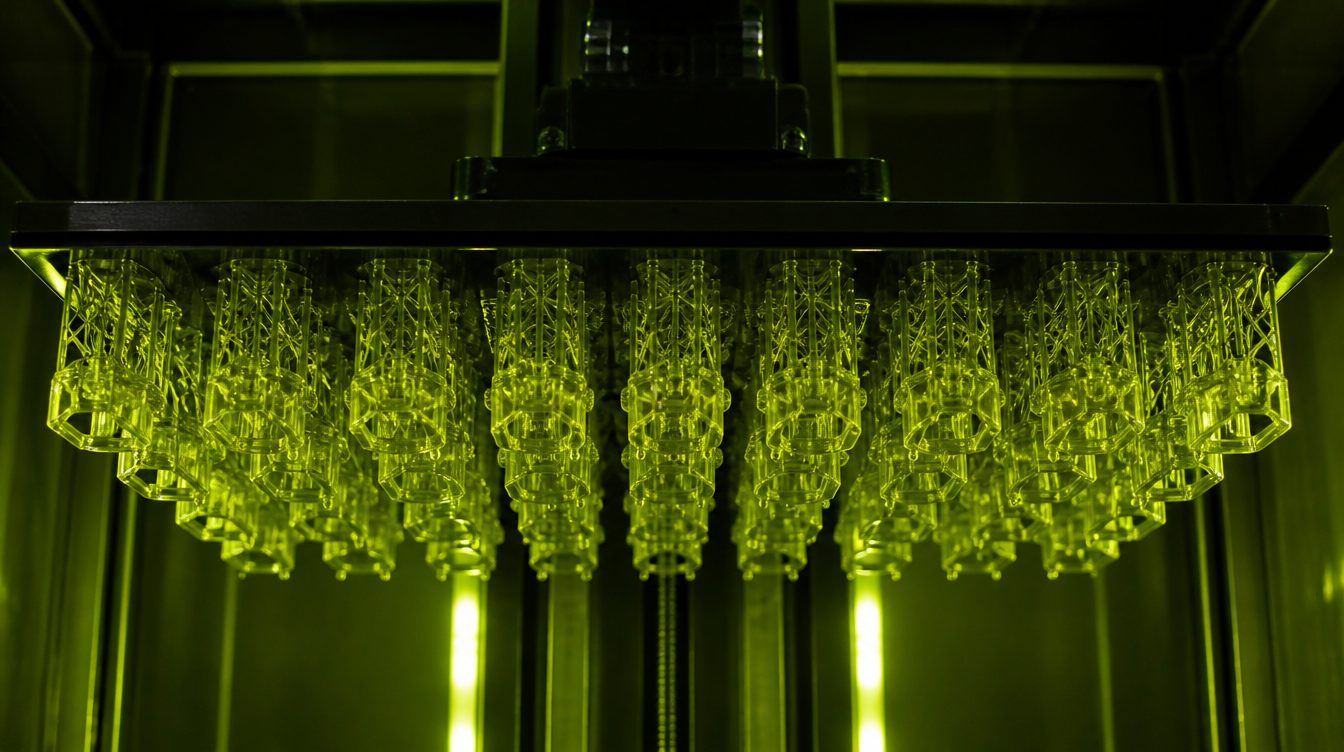
So funktioniert die Stereolithografie
Licht härtet flüssiges Photopolymer Schicht für Schicht aus, je nach Anlage als geführter Laserstrahl oder als projiziertes Bild der ganzen Schicht (DLP, MSLA); die Plattform hebt sich nach jeder Schicht um 0,025 bis 0,10 mm. Die feine Auflösung der Belichtung liefert scharfe Kanten und filigrane Details, wie sie keines unserer anderen Verfahren erreicht, sowie Oberflächen, die nach leichter Nacharbeit an Spritzguss heranreichen. Nach dem Druck wird das Bauteil gereinigt, von den Stützstrukturen getrennt und unter UV-Licht nachgehärtet. Erst danach hat es seine endgültigen Eigenschaften.
Wofür wir SLA einsetzen
- Sicht- und Designmodelle, bei denen Kanten, Radien und Oberflächen beurteilt werden.
- Urmodelle für den Vakuumguss, die glatt und maßhaltig sein müssen, weil jede Unebenheit in die Silikonform wandert.
- Transparente Bauteile aus Clear-Harz: Sichtfenster, Strömungsmodelle, Abdeckungen, nach Politur klar.
- Passungsprüfung vor der Serie: ein Musterstand in SLA klärt, ob Gegenstücke zusammenpassen, bevor Werkzeug oder Serie gestartet werden.
- Dentalmodelle und Anschauungsmodelle mit feinen Details.
Harze und ihre Einsatzgrenzen
| Harz | Eigenschaft | Wann |
|---|---|---|
| Standard | fein, glatt, spröder als Thermoplaste | Sichtmodelle, Urmodelle |
| Tough | schlagzäher, näher an ABS | Funktionsmuster, Klipps, Gehäuse zum Anfassen |
| Rigid | glasgefüllt, steif, maßhaltig | dünnwandige Teile, Halter, Strömungsmodelle |
| High Temp | hohe Wärmeformbeständigkeit | Vorrichtungen mit Wärmekontakt, Prüfaufbauten |
| Flexible | gummiähnlich | Griffzonen, Dichtungen zum Anpassen |
| Clear | transparent, polierbar | Sichtfenster, Fluidik, Lichtleiter |
Kennwerte von Photopolymeren gelten je Nachhärtungszustand; wir nennen sie im Angebot für den Zustand, in dem wir liefern. Photopolymere altern unter UV-Licht und Wärme, sie vergilben, verspröden oder verlieren Transparenz und sind für den dauerhaften Einsatz im Freien nicht geeignet. Für belastete Funktionsteile im Dauereinsatz empfehlen wir SLS oder technische FDM-Werkstoffe.
Maßhaltigkeit und Oberfläche
Die Allgemeintoleranz liegt bei ± 0,3 % des Nennmaßes, mindestens ± 0,15 mm, und damit am engsten der drei Verfahren. Die Ansatzstellen der Stützstrukturen bleiben an der Stützseite sichtbar; kennzeichnen Sie Sichtflächen in der Zeichnung, dann legen wir die Stützseite dorthin, wo sie nicht stört. Bohrungen sind ab 0,8 mm Durchmesser fertigbar, feine Details und Schriften ab 0,3 mm Strichstärke. Was Maße nach dem Druck verschiebt und wie wir messen, steht unter Toleranzen im 3D-Druck.
Konstruktionshinweise für SLA
- Wandstärke mindestens 0,5 mm; großflächige dünne Wände neigen zum Verzug, Rippen helfen.
- Geschlossene Hohlräume vermeiden oder mit Öffnungen von mindestens 3,5 mm Durchmesser versehen, besser zwei je Hohlraum, damit das Harz abfließen kann.
- Bewegliche Teile in einem Stück brauchen Spaltmaße ab etwa 0,5 mm je Seite.
- Sichtflächen in der Zeichnung kennzeichnen, damit die Stützseite richtig gewählt wird.
Alle Werte gesammelt unter Wandstärken und Konstruktionsregeln.
Vom Musterstand zur Serie
Oft ist SLA der erste Schritt: Zwei Musterstände klären Passung und Optik, danach läuft die Serie in SLS oder FDM mit eingefrorenen Parametern. So bleibt die teure Erkenntnis vor dem Werkzeug, und die Serie bekommt den Werkstoff, der zur Belastung passt.
Unter bestimmten Umständen bleibt SLA aber auch das Serienverfahren: wenn Oberfläche und Detailtreue das entscheidende Merkmal sind, wenn Bauteile transparent sein müssen, wenn sie klein genug sind, um eine Bauplattform dicht zu belegen, oder wenn ein Harz Eigenschaften mitbringt, die kein Thermoplast liefert. Dann fertigen wir die Serie in SLA, mit eingefrorenen Parametern, festgelegter Nachhärtung und Chargenzuordnung wie in jedem anderen Verfahren. Welche Kombination für Ihr Bauteil sinnvoll ist, sagen wir Ihnen im Angebot.
Ablauf und Angebot
Als 3D-Druck-Dienstleister für SLA brauchen wir von Ihnen STEP, STL, 3MF oder IGES sowie Stückzahl, Einsatzbedingungen und Wunschtermin. Sie erhalten in der Regel innerhalb eines Werktages ein Angebot mit Harzempfehlung und Hinweisen zur Machbarkeit. Gefertigt wird in der Regel ab fünf Werktagen nach Freigabe.