So funktioniert das Lasersintern
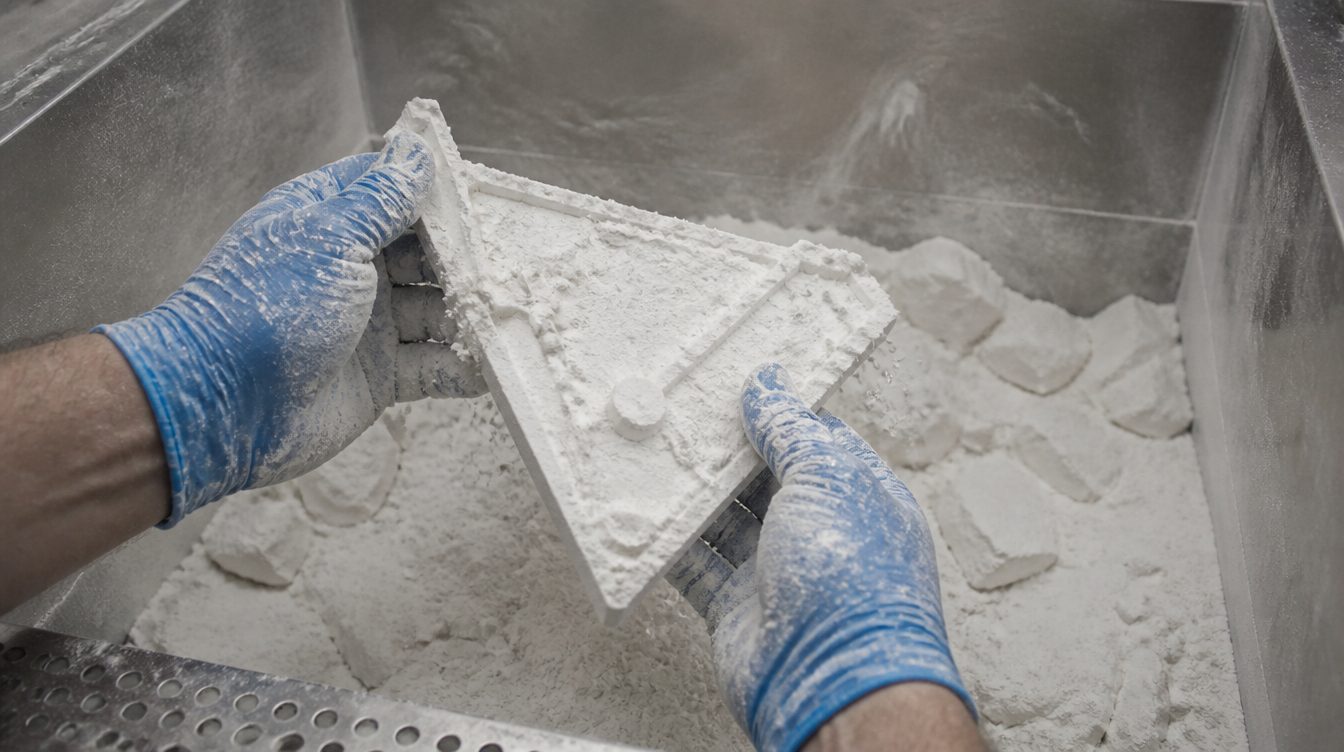
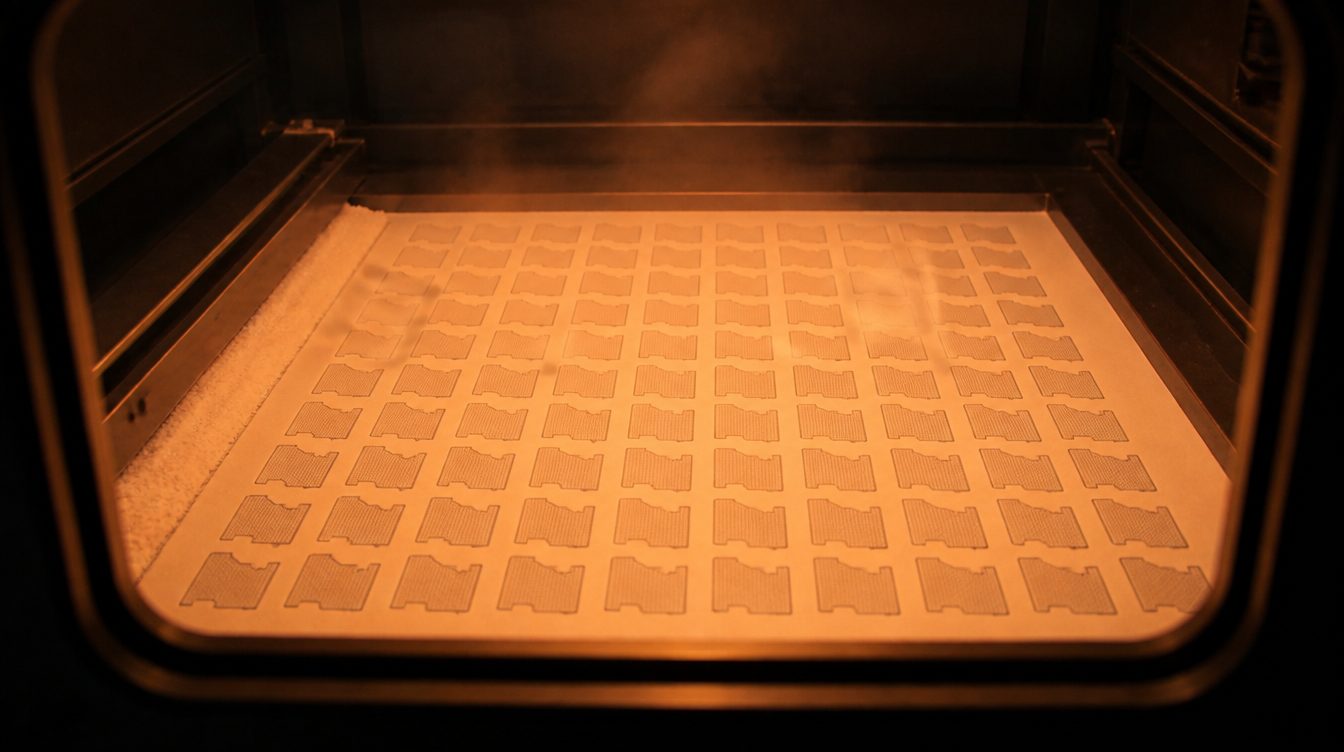
Ein Laser verschmilzt Polyamidpulver Schicht für Schicht genau dort, wo das Bauteil entsteht. Das umliegende Pulver bleibt lose und trägt das Bauteil während des Baus. Deshalb braucht SLS keine Stützstrukturen, erlaubt Hinterschnitte und innenliegende Kanäle und lässt viele Bauteile im selben Baujob übereinander stapeln. Nach dem Abkühlen werden die Teile ausgepackt, entpulvert und gestrahlt; die Oberfläche ist matt und leicht körnig.
Gefertigt wird in Deutschland, mit Parametern, die je Werkstoff freigegeben sind und für Wiederholteile unverändert bleiben.
Wofür wir SLS einsetzen
- Serienbauteile, die über Monate in gleicher Qualität wiederkommen, siehe Serienfertigung ohne Werkzeug.
- Gehäuse in zwei Halbschalen mit Schnapphaken, durchgefärbt und montagefertig.
- Luftführungen und Verteiler mit innenliegenden Kanälen, die sich weder fräsen noch spritzen lassen.
- Klipp- und Schnappverbindungen, Filmscharniere, für die PA11 mit seiner höheren Duktilität die richtige Wahl ist.
- Leichtbau-Strukturteile für Drohnen und Robotik, mit integrierten Kabelführungen und Dämpfern aus TPU.
- Greiferbacken und Vorrichtungen aus glasgefülltem PA12-GF, verschleißfest und steif, siehe Greiferbacken.
Werkstoffe: PA12, PA11, PA12-GF und TPU
| Werkstoff | Zugfestigkeit | Wärmeformbeständigkeit | Dauergebrauch | Wann |
|---|---|---|---|---|
| PA12 | 48 MPa | 175 °C | 90 °C | der Allrounder, isotrop und dauerfest: Serien- und Funktionsteile |
| PA11 | 49 MPa | 182 °C | 90 °C | höhere Schlagzähigkeit und Duktilität: Clips, Scharniere |
| PA12-GF | 51 MPa | 179 °C | 110 °C | glasgefüllt, steif und verschleißfest: Halterungen, Führungen |
| TPU | gummiähnlich, dauerelastisch | Dämpfer, Schonbacken, Dichtlippen, Griffzonen | ||
Richtwerte aus Herstellerdatenblättern, Zugfestigkeit in der Schichtebene; bei SLS ist der Unterschied zur Aufbaurichtung gering. Polyamide nehmen Umgebungsfeuchte auf, dadurch verändern sich Maße und Zähigkeit im Gebrauch geringfügig. Bei Passungen berücksichtigen wir das im Angebot. Die vollständige Übersicht steht in der Materialübersicht.
Maßhaltigkeit und Oberfläche
Die Allgemeintoleranz liegt bei ± 0,3 % des Nennmaßes, mindestens ± 0,3 mm. Bohrungen sind ab 1 mm fertigbar und fallen tendenziell kleiner aus als das Nennmaß; passgenaue Bohrungen werden spanend nachgearbeitet. Die Oberfläche ist matt und leicht körnig, der Farbton weiß bis grau und kann zwischen Chargen abweichen. Durchfärben im Tauchverfahren, etwa in RAL 7016, und Gleitschleifen für glattere, dichtere Oberflächen bieten wir als Nachbearbeitung an. Details unter Toleranzen im 3D-Druck.
Konstruktionshinweise für SLS
- Wandstärke mindestens 0,8 mm, ab 1,5 mm empfohlen für reproduzierbare Maße und Festigkeit.
- Geschlossene Hohlräume brauchen Entpulveröffnungen von mindestens 3,5 mm Durchmesser, besser zwei je Hohlraum.
- Bewegliche Elemente in einem Stück: Spaltmaße ab etwa 0,5 mm je Seite, bei großen Bauteilen mehr.
- Gedruckte Gewinde ab M10, wenn sie in Aufbaurichtung liegen; kleinere Gewinde als Einsatz oder geschnitten.
- Große dünne Flächen und Bauteile ab etwa 180 mm Kantenlänge können verziehen; Rippen und gleichmäßige Wandstärken helfen.
Alle Regeln gesammelt unter Wandstärken und Konstruktionsregeln.
Serienfertigung im Pulverbett
Weil Bauteile im Pulverbett dicht gestapelt werden, entscheidet die Bauraumbelegung über den Stückpreis: Viele kleine Teile in einem Baujob sind günstiger als dieselben Teile verteilt auf mehrere Läufe. Für Wiederholteile frieren wir den Parametersatz ein, hinterlegen je Auftrag Charge, Anlage und Parameter und messen Erstmuster nach dem Prüfplan aus Ihren gekennzeichneten Maßen; das Maßprotokoll erhalten Sie auf Wunsch. Rahmenaufträge mit Abrufkontingent ersetzen das Lager. Wie das im Einzelnen läuft, steht unter Serienfertigung ohne Werkzeug.
Ablauf und Angebot
Als 3D-Druck-Dienstleister für SLS brauchen wir von Ihnen STEP, STL, 3MF oder IGES sowie Stückzahl und Einsatzbedingungen. Wir prüfen Wandstärken, Entpulverbarkeit und Bauraumbelegung und nennen in der Regel innerhalb eines Werktages Preis und Termin. Gefertigt wird in der Regel ab sieben Werktagen nach Freigabe.